# 切削データを計算する
Tooling Metricsの加工計算機を使って、工程と被削材に対する切削条件を定義し、加工結果を見積もります。
Source: https://support.toolingmetrics.com/ja/library/tutorials/calculate-cutting-data/
Updated: 2026-10-29
**前提条件:** 切削工具のカタログ品に工程が設定された工具アセンブリを、少なくとも1つ構築済みであること。
**必要な権限:** ライブラリ → 工具アセンブリ — ユーザー以上。
**切削データ**は、特定の工具アセンブリで特定の材料を削るときの条件を定めるパラメータ(切削速度、1刃あたりの送り、切込み深さ)の組です。切削データをTooling Metricsに保存しておくと、工程を設計する技術者や、今後の最適化に使う加工計算機から利用できます。
このチュートリアルでは、CAT40 Drill 3.5の工具アセンブリでS45C鋼を削る切削データを定義します。
:::caution[加工前に確認してください]
計算された切削速度、送り、切込み深さは、出発点となる値です。加工の前に、工具の形状、単位、切削条件、機械の制限を、工具メーカーのデータと自社の手順に照らして確認してください。詳しくは[利用規約](https://toolingmetrics.com/jpn/legal/terms)の第10条「工具データと加工に関する判断」を参照してください。
:::
## 手順
1. 工具アセンブリ**CAT40 Drill 3.5**を開きます。
2. **切削データ**タブ → **⊕**をクリックして、新しい切削データを追加します。
3. 新しい切削データのフォームが開きます。
### 工程と材料を設定する
1. **工程**で*穴あけ加工*を選択します(ドリルのカタログ品に穴あけ加工の工程が設定されているため選択できます)。
1. **材料**の検索欄をクリックして*S 45*と入力し、結果から**S 45C, 220 HB**を選択します。
### パラメータを確認する
加工計算機には、工具アセンブリから取得できるパラメータが表示されます。このドリルでは`DC = 3.5 mm`、`ZEFF = 2`、`SIG = 140°`です。可変のパラメータである`VC`(切削速度)と`FZ`(1刃あたりの送り)を設定する必要があります。
下部の**切削結果**パネルは値を変更するたびにすぐ更新され、主軸回転速度(n)、送り速度(Vf)、材料除去率(MRR)を表示します。
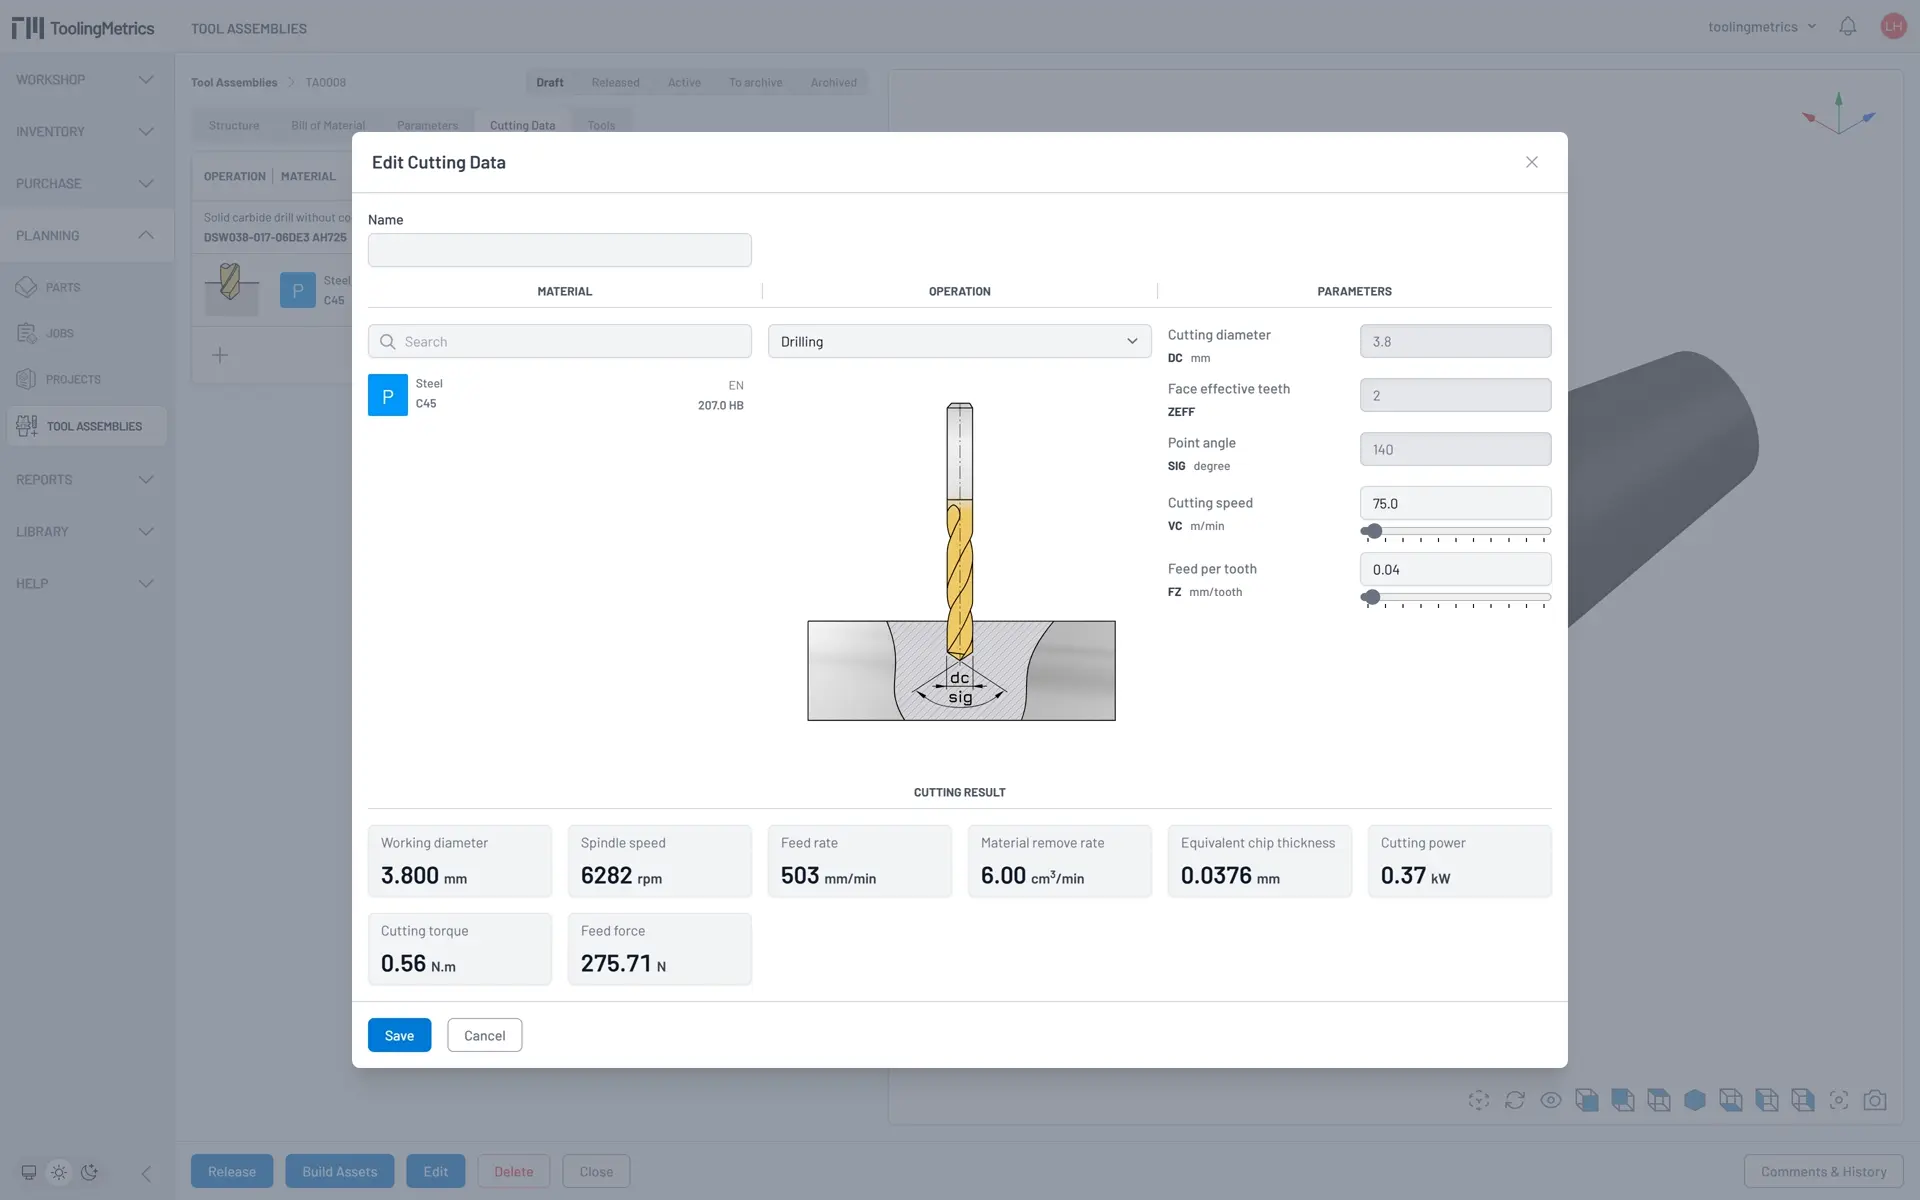
図1:穴あけ加工の切削データの計算。
### 切削条件の値を設定する
1. `VC = 75 m/min`に設定します。
1. `FZ = 0.04 mm/tooth`に設定します。
1. 計算結果を確認し、必要に応じて値を調整します。
1. **作成**をクリックします。
## 保存後の状態
保存した切削データは、この工具アセンブリと材料の組み合わせに関連付けられます。技術者がこの工具アセンブリを使ってS45Cの工作物を加工する工程を作成すると、この切削データで工程のパラメータを事前入力できます。
ジョブを重ねるにつれて、現場での実際の結果をもとに切削データを見直せます。こうして工具ライブラリの価値は時間とともに高まっていきます。
## ライブラリのシリーズの完了
これで、カタログ品のライブラリ、工具アセンブリ、切削データがそろいました。CNCプログラマーは[工程設計](https://support.toolingmetrics.com/ja/engineering/tutorials/)のシリーズを始め、これらの工具アセンブリを使ってプロジェクトを作成し、段取り表を生成できます。