Sử dụng máy tính chế độ cắt
Tìm tốc độ cắt và lượng chạy dao tối ưu cho một cặp dụng cụ – vật liệu, kiểm tra công suất máy cần thiết và lưu kết quả thành chế độ cắt.
Điều kiện tiên quyết: Thư viện đã có mô hình dụng cụ, và sản phẩm mảnh cắt của mô hình đó đã có ít nhất một bước gia công. Nếu vật liệu có dữ liệu kc, kết quả hiển thị thêm công suất và mô-men xoắn.
Quyền cần có: Thư viện → Mô hình dụng cụ — Người dùng trở lên. Quản trị viên có thể thêm và sửa chế độ cắt trên mọi mô hình dụng cụ; Người quản lý và Người dùng chỉ làm được trên mô hình dụng cụ do chính mình tạo.
Máy tính chế độ cắt chính là biểu mẫu chế độ cắt trên một mô hình dụng cụ. Dùng nó để xác định hoặc kiểm tra lại thông số cắt cho một cặp dụng cụ – vật liệu. Khi bạn thay đổi giá trị đầu vào, máy tính cập nhật tức thì tốc độ trục chính, tốc độ tiến dao, MRR và công suất, rồi lưu kết quả thành một chế độ cắt của mô hình dụng cụ đó.
Mở máy tính chế độ cắt
Phần tiêu đề “Mở máy tính chế độ cắt”- Trên thanh bên, nhấp Thư viện → Mô hình dụng cụ và mở mô hình dụng cụ cần tính.
- Nhấp tab Chế độ cắt. Mỗi sản phẩm mảnh cắt trong mô hình dụng cụ có một dòng riêng; mở rộng dòng của sản phẩm mảnh cắt cần tính.
- Nhấp ⊕ bên dưới dòng đó. Biểu mẫu Tạo Chế độ cắt mới mở ra. Để chỉnh một chế độ cắt đã có, hãy mở chế độ cắt đó từ cùng danh sách.
Biểu mẫu tự điền đường kính cắt, bán kính mũi dao, số cạnh cắt và góc nghiêng chính từ thông số ISO 13399 của sản phẩm mảnh cắt.
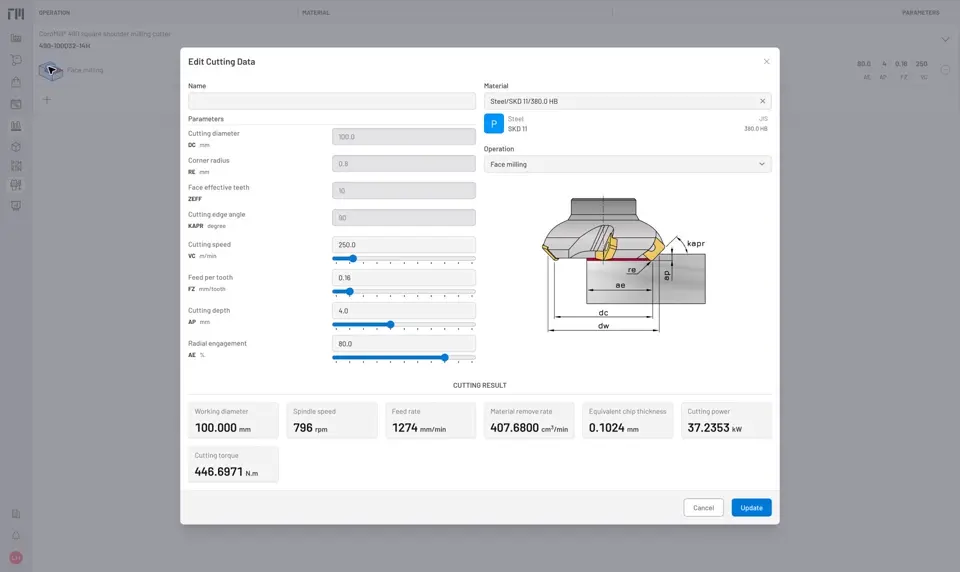
Hình 1: Các trường hình học dụng cụ được tự điền từ thông số ISO 13399 của sản phẩm mảnh cắt.
Chọn vật liệu và bước gia công
Phần tiêu đề “Chọn vật liệu và bước gia công”- Trong trường Vật liệu, tìm và chọn vật liệu phôi. Giá trị ban đầu là C45; vật liệu là bắt buộc.
- Chọn Bước gia công. Danh sách chỉ gồm các bước gia công đã đặt trên sản phẩm mảnh cắt (Phay mặt, Khoan, Tiện ngoài, v.v.).
- Nếu cần, nhập Tên cho chế độ cắt (ví dụ: điều kiện cắt thô hoặc cắt tinh).
Điều chỉnh thông số cắt
Phần tiêu đề “Điều chỉnh thông số cắt”Xem lại và điều chỉnh các giá trị đầu vào:
| Trường | Cách nhập |
|---|---|
| Vc | Tốc độ cắt theo catalog của nhà sản xuất cho cặp dụng cụ – vật liệu này. |
| fz | Lượng chạy dao răng (phay, khoan) hoặc lượng chạy dao vòng (tiện). |
| ap | Chiều sâu cắt dọc trục của lượt cắt này. |
| ae | Chiều rộng cắt hướng kính, tính bằng % đường kính cắt. Chỉ dùng cho phay. |
| dm | Đường kính phôi hoặc đường kính lỗ. Chỉ dùng cho tiện, tiện lỗ, cắt đứt, tiện rãnh và tiện ren. |
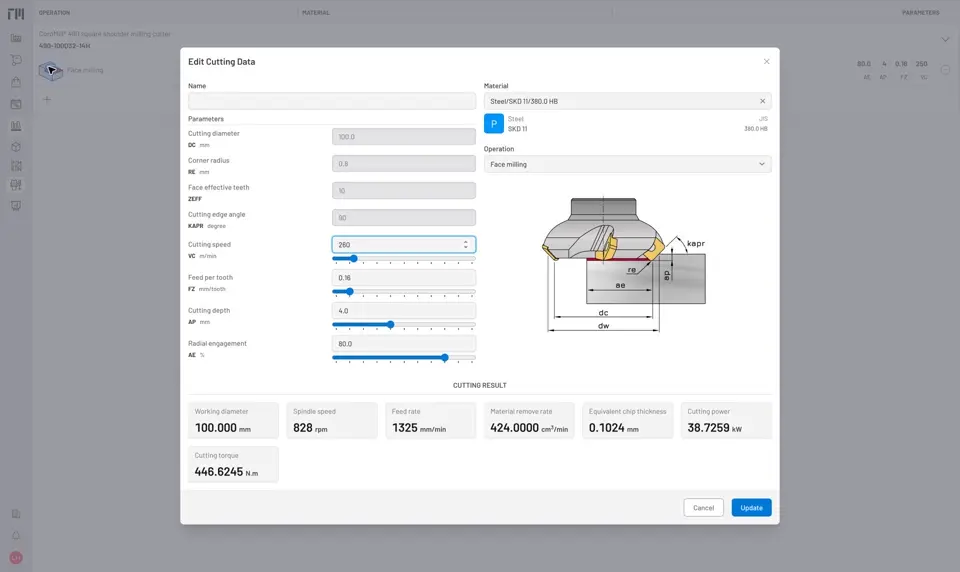
Hình 2: Đã điền đủ giá trị đầu vào. Khung kết quả cập nhật tức thì mỗi khi bạn đổi một giá trị.
Đọc kết quả
Phần tiêu đề “Đọc kết quả”Khung kết quả cập nhật ngay lập tức. Kiểm tra:
- n: tốc độ trục chính (rpm). So với tốc độ trục chính tối đa của máy.
- vf: tốc độ tiến dao (mm/min). So với tốc độ tiến dao tối đa của máy.
- Q: tốc độ bóc vật liệu (MRR). Cho biết mức độ cắt mạnh hay nhẹ.
- Pc: công suất cắt (kW). So với công suất định mức của trục chính. Nếu Pc vượt công suất máy, hãy giảm Vc hoặc ae.
- Tc: mô-men xoắn (N·m). Kiểm tra trục chính có duy trì được mô-men xoắn này ở tốc độ đã lập trình hay không.
Công suất và mô-men xoắn chỉ hiển thị khi vật liệu đã chọn có giá trị lực cắt riêng (kc). Nếu các trường này trống, cơ sở dữ liệu vật liệu chưa có dữ liệu kc cho vật liệu đó.
Hệ đo lường
Phần tiêu đề “Hệ đo lường”Biểu mẫu dùng Hệ đo lường trong cài đặt người dùng của bạn: Hệ mét (m/min, mm) hoặc Hệ inch (sfm, in). Chế độ cắt được lưu theo hệ đo lường đó.
Lưu thành chế độ cắt
Phần tiêu đề “Lưu thành chế độ cắt”Khi các thông số đã hợp lý, nhấp Tạo (hoặc Cập nhật khi đang chỉnh một chế độ cắt đã có).
Các giá trị được lưu thành một chế độ cắt của mô hình dụng cụ cho vật liệu và bước gia công đó. Từ đó, chế độ cắt này xuất hiện trong danh sách thả xuống Chế độ cắt khi bạn thêm mô hình dụng cụ vào một bước gia công của dự án, và các thông số đã lưu được điền sẵn vào phiếu công nghệ.
Ghi chú
Phần tiêu đề “Ghi chú”- Nếu bạn đã chỉnh thông số từ giá trị gợi ý của nhà sản xuất, hãy lưu giá trị đã chỉnh. Đó là những gì thực sự hiệu quả ở xưởng của bạn, nên hữu ích hơn giá trị mặc định trong catalog.
- Định nghĩa các trường và chi tiết công thức có trong Tham khảo chế độ cắt.


© 2026 ToolingMetrics. Bảo lưu mọi quyền.